
C.J. Zegaa,b*, B. E. Manriqueb y M. E. Sosaa,b,c
aConsejo Nacional de Investigaciones Científicas y Técnicas (CONICET), CP 1425, CABA, Argentina, cj.zega@conicet.gov.ar
bLaboratorio de Entrenamiento Multidisciplinario para la Investigación Tecnológica (LEMIT-CICpBA), CP 1900, La Plata, Argentina, braianmanriquefsa@gmail.com
cInstituto Nacional de Tecnología Industrial (INTI), CP 1650, San Martín, Argentina, ingmesosa@gmail.com
*Autor de correspondencia
Recibido: 28 de abril de 2026
Aceptado: 12 de junio de 2026
RESUMEN
La industria de la construcción se encuentra entre las cinco más contaminantes para el medioambiente, afectando al aire, agua y suelo. Además de la gran cantidad de residuos que genera, el mayor impacto se debe al elevado consumo de recursos naturales. Las acciones llevadas adelante por dicha industria tienen por objetivo lograr la neutralidad de carbono para el año 2050. Entre ellas, el empleo de materiales reciclados de hormigón como sustitutos, parcial o total, de los materiales convencionales usualmente empleados, constituye una práctica con un mayor grado de avance a nivel mundial y más cercana a la realidad de países en vía de desarrollo. Este trabajo presenta una revisión sobre las características y particularidades de los agregados y polvo reciclados de hormigón obtenidos del reciclado de hormigones, así como también alternativas contempladas para mejorar sus propiedades. Además, se analiza la situación normativa actual de dichos materiales en los países de Latinoamérica.
PALABRAS CLAVE: Residuos de hormigón, agregado reciclado, polvo reciclado, hormigón sustentable, economía circular
ABSTRACT
The construction industry ranks among the five most polluting sectors, exerting significant impacts on air, water, and soil. In addition to generating large volumes of waste, its greatest environmental burden arises from the intensive consumption of natural resources. In response, the industry has committed to achieving carbon neutrality by 2050. One of the key strategies toward this goal is the use of recycled concrete materials as partial or total substitutes for conventional construction materials—a practice with a higher degree of advancement worldwide and closer to the reality of developing countries. This paper presents a review of the characteristics and properties of recycled concrete aggregates and powder, as well as alternative approaches to enhancing their performance. It also examines the current regulatory framework governing these materials in Latin American countries.
KEYWORDS: Concrete wastes, recycled aggregate, recycled powder, sustainable concrete, circular economy
1. Introducción
La crisis climática es uno de los desafíos más grandes que enfrenta la sociedad. Si bien desde años previos los cambios ocurridos en los patrones climáticos ocupaban espacio en las discusiones políticas de la época, es en 1972 con el informe “Los Límites del Crecimiento” [1] que se pone de manifiesto que los hábitos de consumo humano, la explotación de recursos para satisfacerlo y el exponencial crecimiento poblacional no resultaban sostenibles para el planeta.
Desde entonces y hasta la actualidad, las investigaciones han demostrado la imperiosa necesidad de reducir la emisión de gases de efecto invernadero para garantizar la viabilidad de la vida humana tal como la conocemos [2]. Tal necesidad resulta de alcanzar la meta al año 2050 de no superar un aumento de la temperatura media del planeta de más de 2 °C (preferentemente 1,5 °C), respecto de la era preindustrial (1850-1900), para que los efectos asociados al cambio climático no alcancen un punto de no retorno [3]. A pesar de la firma de acuerdos de compromiso para alcanzar dicho objetivo por parte de una gran cantidad de países, en el periodo 2011-2020 el incremento en la temperatura media ha sido de 1,1 °C [4].
En este contexto, toda acción tendiente a reducir el impacto ambiental resulta imprescindible. En particular, el sector de la construcción es uno de los mayores emisores de gases de efecto invernadero, con alrededor del 37 % del total de los gases emitidos [5]. Éste es señalado como uno de los sectores en los que las medidas potencialmente adoptables para disminuir la huella ambiental generarían un mayor impacto positivo [2].
Dentro de la industria de la construcción, el sector del cemento y el hormigón es, a nivel mundial, responsable de más del 50 % de la extracción de recursos naturales, del 30 % del consumo de recursos hídricos y genera aproximadamente 30 % de la producción de residuos [6]. La asociación global de cemento y hormigón, que nuclea al 80 % de la industria por fuera de China, ha establecido su propia hoja de ruta para alcanzar la neutralidad de emisiones en el sector para el año 2050 [7]. Para ello, ha trazado una serie de acciones que tomadas en conjunto permitirían alcanzar el objetivo planteado. En la Figura 1 se presenta un esquema adaptado de las diferentes acciones y la reducción en emisiones que conllevarían.
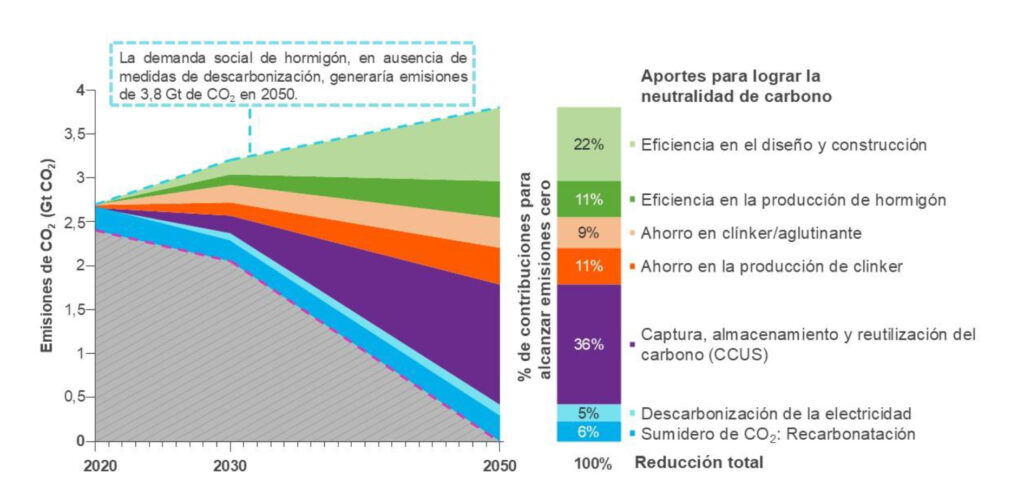
Dentro de las distintas estrategias, la reutilización de residuos es hoy en día una práctica que cuenta con un mayor grado de avance y una realidad incluso en países en vías de desarrollo como Argentina. El aporte de dicha práctica dentro de las estrategias trazadas se encuentra en el ahorro de emisiones en la producción de clínker y en la eficiencia en la producción de hormigón. Con respecto al primero, el uso de materias primas descarbonatadas para sustituir parte de la piedra caliza en el horno, utilizando los finos del hormigón reciclado, entre otros subproductos, podría contribuir en una reducción de emisiones de hasta 2 % para el año 2050 [7]. Por otra parte, en la mencionada hoja de ruta no se informa sobre el ahorro de emisiones esperable producto de la reutilización de agregado reciclado de hormigón como reemplazo parcial de los agregados naturales.
En este trabajo se presenta una síntesis del estado actual de la práctica de valorización de hormigones de desecho en la industria del cemento y del hormigón, resaltando la situación normativa en Latinoamérica.
1.1 Reciclado de hormigones: background
Diversos estudios de investigación han demostrado la potencialidad de utilizar restos de hormigones como material alternativo sustituto de los agregados naturales (AN) en la producción de nuevos hormigones [8-13]. Para ello, es fundamental una correcta gestión y procesamiento del residuo a fin de dar lugar a agregados reciclados de hormigón (AR) de calidad adecuada. Existe consenso generalizado en que el uso de AR es técnicamente viable, ambientalmente amigable y económicamente rentable. La viabilidad técnica se manifiesta en la posibilidad de producir hormigones con resistencias de nivel estructural y con requerimientos de durabilidad. Asimismo, se considera que es amigable con el ambiente por cuanto se hace uso de un material que de otro modo solo es descartado, en algunos países de manera inapropiada, propiciando con ello una mayor contaminación de suelo, agua y aire; también hay una reducción en el consumo de recursos naturales no renovables. Por otra parte, la rentabilidad económica dependerá de las condiciones y características de la obra, tales como ubicación, magnitud, importancia, etc., así como de las condiciones de producción del AR, distancias de transporte y competencia con los materiales naturales, ya sea en cuanto a sus propiedades como al impacto ambiental.
En la recuperación de hormigones, sea cual fuere la fuente, ocurre primeramente un proceso de demolición de la estructura seguido de la trituración, la cual puede incluir diferentes sistemas y trituradoras [14], de manera similar a lo que sucede en el caso de la producción de AN de trituración. En una primera instancia, y sin ningún tipo de control y clasificación, el material granular obtenido de la recuperación de hormigones resulta apto para su aplicación en rellenos y mejoramiento de vías de circulación. La ejecución de estabilizados granulares y hormigones no estructurales para bases y sub-bases de caminos, o para estructuras temporarias, implica considerar ciertas características del material, aunque sin mayores requerimientos [15]. Si, en cambio, a ese material se le realiza una preclasificación, escarificado, separación y clasificación por tamaños, se obtienen AR de distintas fracciones, pudiendo contemplar agregados gruesos reciclados (AGR) de distintos tamaños máximos, agregado fino reciclado (AFR) (material que pasa el tamiz de 4,75 mm de abertura de malla) y polvo reciclado (PR), este último conformado por las fracciones más finas que surgen del procesamiento del material. Aun proviniendo de un mismo material origen, cada una de dichas fracciones presentarán características particulares y diferenciales entre sí, las cuales estarán influenciadas además por su composición.
Las características y propiedades del AR han sido ampliamente estudiadas a nivel internacional, y su utilización está, en mayor o menor medida, difundida en todo el mundo.
Sin embargo, no sucede lo mismo con el PR, cuyo estudio recién ha sido abordado de manera sistematizada durante los últimos años. El conocimiento adquirido sobre los AR ha permitido incluirlo en diferentes normas de agregados para hormigón, como es el caso de la American Society for Testing and Materials [16] y el Instituto Argentino de Normalización [17,18], entre otros, y que muchos países y organismos dispongan de reglamentos, guías o recomendaciones para su empleo en hormigones [19-21], por citar algunos ejemplos.
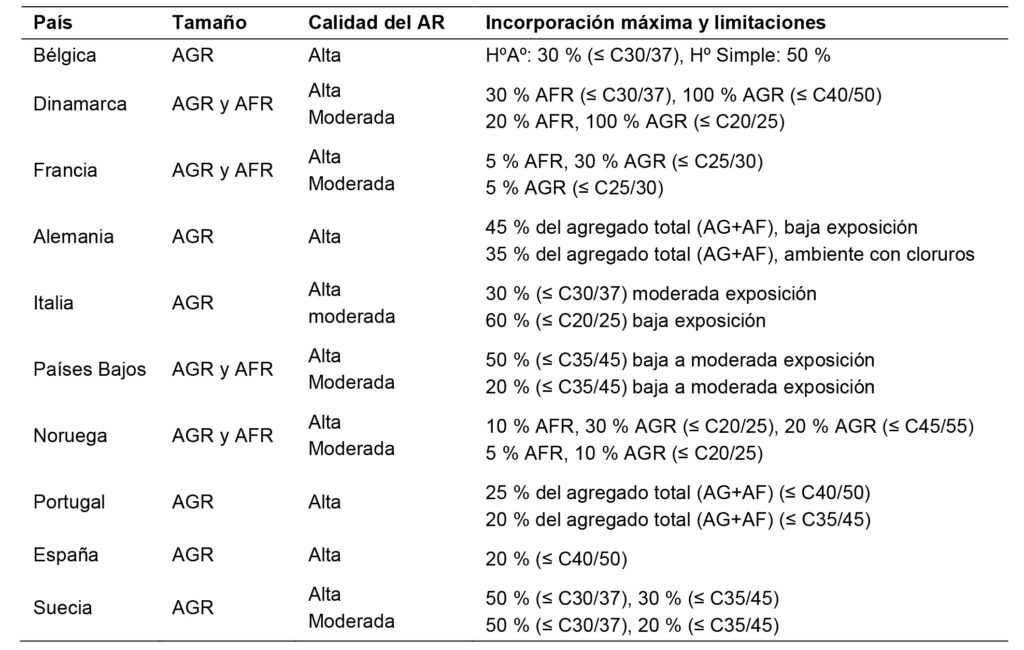
En la Tabla 1 se presentan los contenidos de AR permitidos en algunos países europeos, indicándose la fracción de AR admitido, la calidad del mismo y las limitaciones en cuanto a su aplicación o uso. Se evidencian diferentes criterios en la admisión del uso del AR. Mientras que algunos permiten solamente la fracción gruesa, otros incluyen también al AFR. Además, refieren a dos calidades diferentes para los AR, evaluada a partir de su capacidad de absorción. En función de dicha calidad y de la fracción de AR admitida se establecen las clases resistentes máximas de los hormigones y los contenidos máximos de cada una de dichas fracciones. También se observan diferencias en estos últimos aspectos, donde algunos países admiten su uso hasta en hormigones de clase C40/C50, mientras que otros lo limitan a hormigones de clase C20/C25. De igual modo, en algunos casos se admite hasta un 60 % del AGR cuando otros lo restringen al 5 %; similar observación puede hacerse en el caso del AFR.
Tabla 1. Contenido máximo y limitaciones del empleo de agregados reciclados en países europeos. (Adaptado de [22])
En contraste con lo mencionado sobre los agregados reciclados, el polvo reciclado (PR) ha recibido atención sistemática recién en los últimos años. Este subproducto, generado durante las etapas de trituración y tamizado del hormigón de desecho para la obtención de los agregados reciclados [23,24], representa aproximadamente entre el 10 y el 30 % de la masa total del residuo procesado [25-27]. Aunque tradicionalmente fue considerado un material inerte o de bajo valor, estudios recientes destacan su potencial como material cementicio suplementario debido al efecto filler, a la posible presencia de clínker residual y, en ciertos casos, al desarrollo de actividad hidráulica, dependiendo de su composición y del tratamiento aplicado [23,26,28,29].
Esto ha llevado a su incorporación en marcos regulatorios en Europa, como la UNE-EN
197-6:2023 [30], lo que pone de manifiesto la necesidad de profundizar su estudio y de analizar su situación normativa en Latinoamérica. Asimismo, este material también ha sido considerado en estrategias internacionales de descarbonización del sector, como la hoja de ruta de la GCCA [7] hacia las emisiones netas cero, en la que el polvo reciclado se incluye entre las vías para reducir el contenido de clínker y ampliar el uso de materiales cementicios suplementarios. En este sentido, resulta pertinente examinar el marco normativo que ha comenzado a consolidarse en Europa para la valorización del polvo reciclado en la fabricación de cemento.
La entrada en vigor de la norma UNE-EN 197-6:2023 [30] constituye un hito regulatorio, ya que establece por primera vez un marco formal para el uso de finos de hormigón reciclado como componente principal en la fabricación de cemento. Este avance representa un cambio sustancial en la valorización del polvo reciclado, al permitir su transición desde la condición de subproducto industrial hacia la de material mineral regulado, en consonancia con los principios de economía circular aplicados al sector de la construcción.
La norma establece que estos finos deben ser materiales minerales especialmente seleccionados y preparados, procedentes de plantas o unidades de producción de agregados gruesos, agregados “todo uno” o finos de hormigón reciclado, de operaciones directas de producción de hormigón, o bien de agregados de machaqueo recuperados, de acuerdo con la norma UNE-EN 206:2013+A2-2021 [31]. Asimismo, la aptitud del material queda vinculada a la calidad del agregado reciclado de origen, exigiéndose que los agregados gruesos cumplan con determinadas clases de componentes definidos en la UNE-EN 12620:2002+A1-2008 [32], con el fin de limitar la presencia de impurezas. En particular, se requiere un contenido mínimo del 90 % en masa de hormigón, productos de hormigón, mortero o piedra natural, mientras que la presencia de unidades de albañilería y hormigón celular debe ser ≤ 10 %, la de materiales bituminosos ≤ 1 %, la de vidrio y otros materiales extraños ≤ 1 % y el volumen de partículas ligeras ≤ 2 cm³/kg. A ello se suman exigencias químicas complementarias, tales como límites para el carbono orgánico total, los sulfatos y el contenido de arcilla, con el objetivo de asegurar un comportamiento compatible con su empleo en cementos.
Una vez verificados estos requisitos, los finos reciclados pueden incorporarse como componente principal (F) en distintas familias de cemento. La norma contempla su uso en los cementos CEM II/A-F y CEM II/B-F, con sustituciones de entre 6–20 % y 21–35 %, respectivamente. También se admite su incorporación en cementos Portland compuestos CEM II/M, combinados con otros constituyentes principales, con proporciones variables según el subtipo, así como en la nueva categoría de cementos compuestos CEM VI, donde pueden emplearse en combinación con escoria granulada de alto horno. La norma agrega, además, una restricción específica para los casos en que los finos reciclados se utilicen conjuntamente con caliza (L o LL), estableciendo que la suma total de L + LL + F no debe superar el 35 % en masa del cemento final.
En conjunto, este marco normativo constituye una referencia de gran relevancia, ya que demuestra que el uso del polvo reciclado de hormigón ya no se limita al ámbito experimental, sino que comienza a consolidarse como una alternativa técnicamente regulada dentro de la industria cementera. Este antecedente europeo resulta especialmente significativo al contrastarlo con la todavía escasa incorporación normativa de este material en Latinoamérica.
2. Agregados reciclados
2.1 Propiedades
El alcance de las normas, reglamentos y otros documentos referidos al empleo de los AR tiene su fundamento en los conocimientos adquiridos sobre las propiedades de dicho material, a partir de estudios de investigación y aplicaciones en obra. Es sabido que las principales diferencias entre un AR y un AN radican en el mortero residual o pasta de cemento adherida a las partículas del AR. Esto genera un material más heterogéneo y de mayor porosidad comparado con un AN. Asimismo, las propiedades de los AR dependen de las características del hormigón de origen, principalmente la resistencia y el tipo de agregado grueso natural (AGN) del mismo, las cuales, a su vez, afectan el contenido de mortero residual (MR) en el AR. En otras palabras, las características del hormigón de origen tendrán influencia en el contenido de MR del AR, el cual, por ser el componente débil del mismo, afectará inevitablemente sus propiedades.
Debido a ello, se ha cuantificado el contenido de MR en el AR con el fin de vincularlo a sus propiedades físicas. En este sentido, AR con contenidos de MR por debajo del 44 % presentarían propiedades que cumplirían con los requisitos de la norma española [33]. Sin embargo, a pesar de haber observado cierta relación entre algunas propiedades del AR y su contenido de mortero residual, el hecho de no existir un método normalizado o confiable y validado a nivel internacional para su determinación hace que los resultados obtenidos en los distintos estudios no puedan ser directamente comparados (Figura 2).
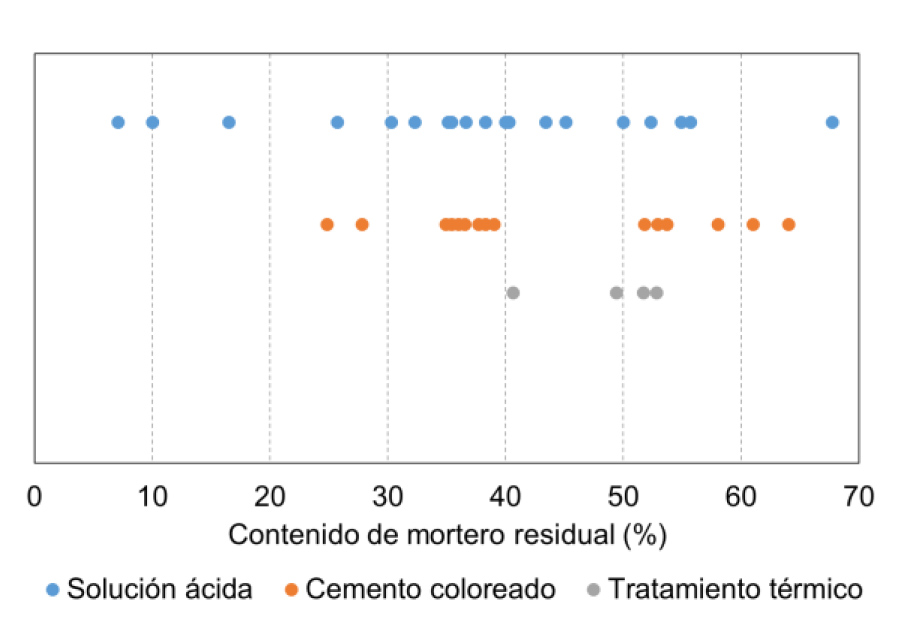
Entre las diferentes técnicas de cuantificación del MR que se encuentran en la literatura, pueden diferenciarse entre aquellas que utilizan métodos visuales de las que aplican algún procedimiento químico o físico-mecánico [34]. Mientras que las primeras cuantifican volúmenes relativos de mortero (de espesor infinitesimal) sobre las partículas de AR, las últimas determinan el contenido de mortero por diferencia de pesos resultantes de la aplicación del tratamiento. Cada una de ellas tiene sus ventajas y limitaciones, como pueden ser precisión, celeridad, representatividad, aplicabilidad, entre otras.
Más allá de las diferencias que pudieran existir en el contenido del MR según sea la técnica aplicada, los resultados muestran cierta consistencia en cuanto a los efectos que tiene la clase de hormigón y el tamaño máximo del AGR sobre el contenido de MR, e incluso el efecto del tipo de AGN del hormigón de origen sobre el mismo. El tamaño máximo del AR se manifiesta con una relación inversa con el contenido de MR (Figura 3).
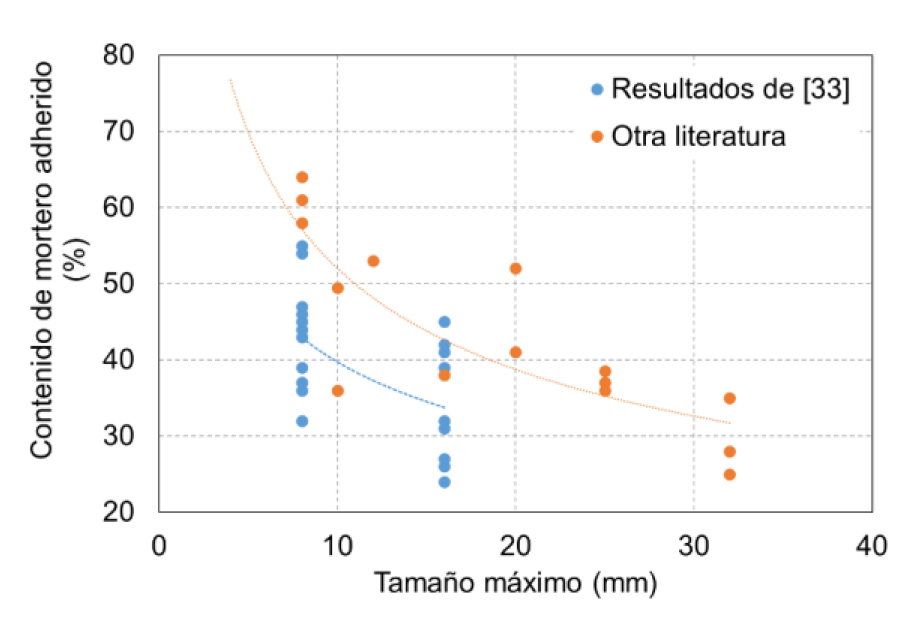
Cabe mencionar que, en dicha figura, “Resultados de [33]” refiere a resultados propios de los autores, mientras que “Otra literatura” hace referencia a literatura citada como tal en la figura original.
Por otra parte, el efecto del tipo de AGN parece depender de la dureza y textura superficial de la roca, variando considerablemente cómo permanece el mortero en el conjunto de los AR. En este último sentido, en la Figura 4 se observa que AR provenientes de hormigones elaborados con piedra cuarcita Mar del Plata presentaron mayores contenidos de morteros que el resto de los AR estudiados (provenientes de hormigones con otros tipos de agregados gruesos naturales).
Este hecho debe ser atribuido a la menor dureza relativa y mayor rugosidad superficial del agregado de cuarcita, facilitando, por un lado, su fractura durante la trituración del hormigón y, por otro lado, menor desprendimiento del mortero. El canto rodado silíceo representa un caso opuesto al anterior, con una roca de mayor dureza relativa y menor rugosidad superficial. En este caso, el agregado natural se fracturó en menor medida durante la trituración de los hormigones, mientras que la adherencia con el mortero también fue menor, formándose mayor cantidad de partículas enteramente de mortero o de AGN; no se observaron cambios en el contenido de mortero, respecto a otros tipos de agregados naturales. En el caso de la resistencia del hormigón de origen, AGR provenientes de hormigones menos resistentes arrojan menores contenidos de mortero, aunque eso no necesariamente se traduce luego en menores valores de desgaste “Los Ángeles”, es decir que no implica mejor calidad del AR (Figuras 4 y 5).
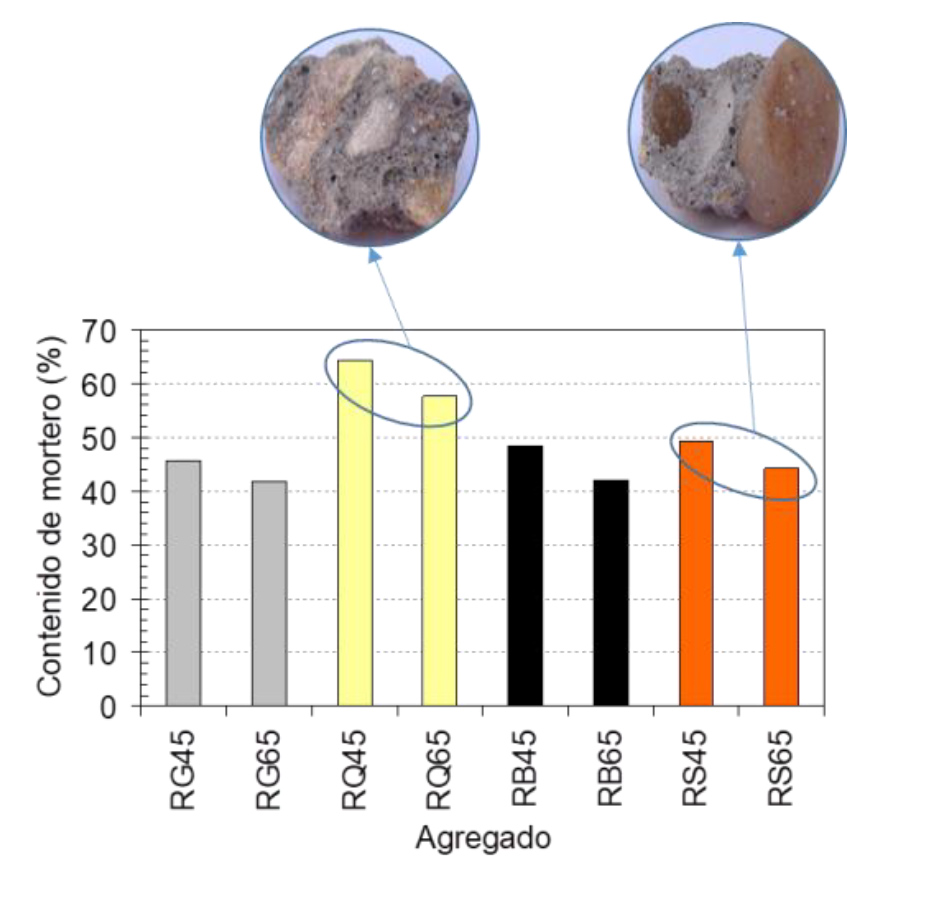
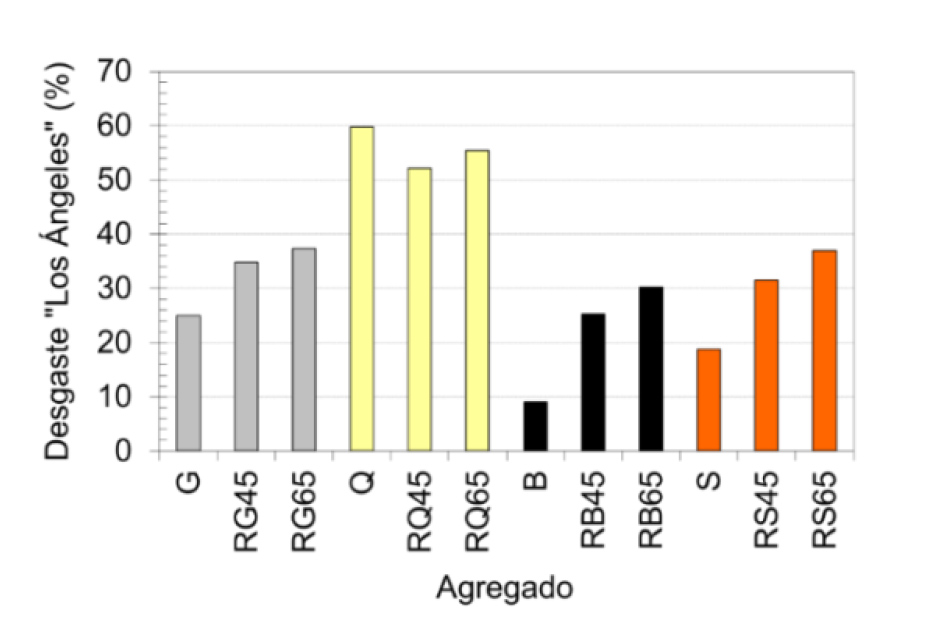
G: granito, Q: cuarcita, B: basalto, S: canto rodado silício, RG: reciclado de granito, RQ: reciclado de cuarcita, RB: reciclado de basalto, RS: reciclado de canto rodado silíceo.
Además de los cambios en la resistencia de las partículas, la presencia del MR genera que el AR adquiera menor densidad y mayor capacidad de absorber agua en comparación al AN. El cambio en la densidad es de relativa menor importancia (del orden del 5 % o menos), mientras que la modificación en la absorción es de un orden de magnitud superior al compararla con la de los AN usualmente empleados. Este último hecho hace que la misma no pueda despreciarse al momento de emplear los AR en la elaboración de mezclas de hormigón [35].
Debido a las modificaciones que introduce el mortero residual en las propiedades de los AR, se ha estudiado la aplicación de diferentes métodos para su mejora, con el fin de que se asemejen a las del AN.
Los tratamientos de mejora de los AR son abordados en el punto 2.2, y se diferencian básicamente en remover el mortero residual o en reducir su porosidad. En el caso de los primeros, los cuales se aplican en general a AGR, se debe tener en cuenta que el mortero removido no se pierde, sino que pasa a formar parte de la fracción fina, es decir, del AFR. Hasta hace algunos años, este hecho no era relevante debido a que el AFR no era considerado para su empleo en hormigones. Actualmente, debido a una mayor escasez de arenas naturales y a la acumulación de este material reciclado, se ha acrecentado el interés por el empleo del AFR. Por lo tanto, tener ese mortero residual en forma disgregada en el AFR resultará más perjudicial que tenerlo en forma de partículas o adherido en los AGR. Además de incrementar la porosidad del AFR (que ya de por sí es mayor a la del AGR), la presencia del mortero disgregado aporta mayor finura, resultando en un AFR más heterogéneo. Este hecho ha dado lugar al procesamiento de las fracciones más finas de los AR a fin de obtener el polvo reciclado (PR), el cual ha demostrado cierta potencialidad para su empleo como sustituto parcial del cemento (ver punto 3). No obstante, y pese a los avances logrados durante los últimos años en este aspecto, aún se requiere de mayores estudios que aporten al conocimiento de las posibilidades que brinda este nuevo material.
2.2 Tratamientos de mejoras aplicados
El creciente interés y necesidad del empleo de los AR, debido a motivos como los mencionados anteriormente, ha conducido al estudio de distintas alternativas que permitan reducir su porosidad y con ello mejorar tanto su calidad como la de los hormigones con ellos elaborados [36]. Entre las diferentes alternativas que han sido contempladas se encuentran la remoción del mortero residual o pasta de cemento adherida y la reducción de la porosidad del mortero (Figura 6).
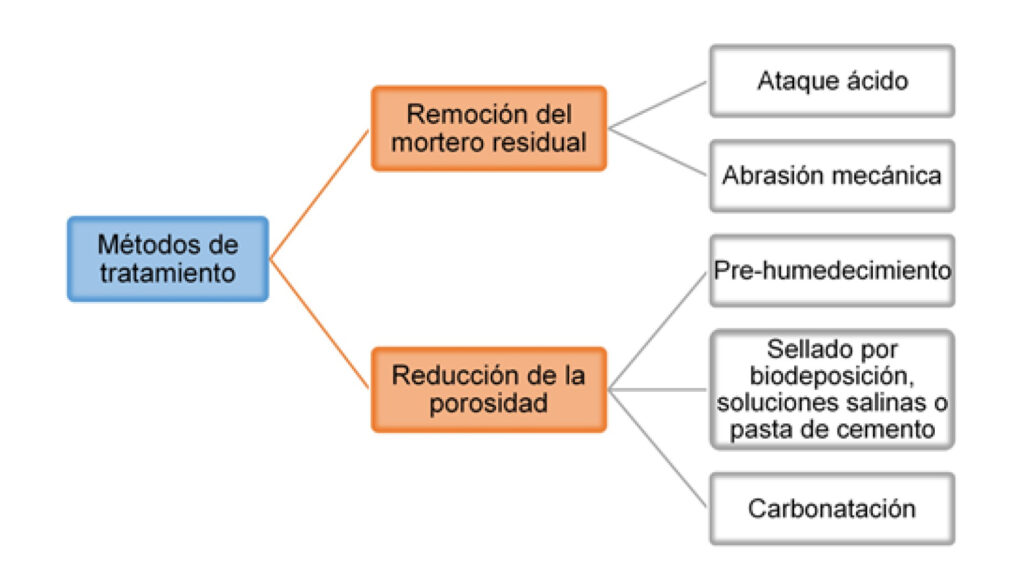
Los tratamientos para remoción del MR incluyen el empleo de diferentes tipos de ácidos, así como también tratamientos térmico-mecánicos [38-47], los cuales producen la separación del mortero dejando las partículas del AN mayormente limpias y, en la mayoría de los casos, sin alteraciones. También se han empleado ácidos que presentan un menor riesgo ambiental, como el acético o el cítrico [48,49], aunque requieren mayor tiempo de ataque y presentan menor eficiencia que los ácidos más fuertes. Sin embargo, no todas las técnicas o métodos pueden ser aplicados a cualquier AR, dependiendo fundamentalmente de su constitución, como por ejemplo la limitación de emplear métodos por ataque con ácido en AR provenientes de hormigones que contengan agregados de tipo calizo.
Se debe considerar, además, que el empleo de estas técnicas de remoción del mortero conlleva la incorporación de otra etapa al procesamiento del material reciclado, a la vez que se genera un nuevo residuo o subproducto resultante de dicho tratamiento. En este sentido, la aplicación de los métodos químicos resultaría poco viable a escala industrial, mientras que la separación del MR por métodos térmicos y térmico-mecánicos permitiría que el residuo del mortero se encuentre sin contaminar, incrementando las oportunidades de empleo en otra aplicación, con una logística compleja pero factible.
En cuanto a la reducción de la porosidad del mortero residual presente en el AR, diferentes ideas y procedimientos han sido estudiados y aplicados en la literatura [50]. Entre los distintos métodos evaluados se pueden mencionar el mezclado en dos etapas, en el cual se divide proporcionalmente el agua de mezclado en dos partes agregándola en dos momentos diferentes del mezclado, permitiendo así una reducción de la porosidad [51,52,53], el sellado previo de la porosidad del AR mediante su saturación con diferentes soluciones salinas [54] o con diferentes tipos de pastas [55], el tratamiento con bacterias que precipitan en los poros formando carbonato de calcio [56,57], y la aplicación de procesos de carbonatación acelerada [58,59]. Estos métodos presentan la ventaja que permiten un aprovechamiento integral de los AR, y en el caso del proceso de carbonatación permitiría, además, fijar CO2 generado en algún proceso industrial.
Como fue mencionado anteriormente, algunos de estos procedimientos de reducción de la porosidad del AR pueden ser también empleados en la mejora de la matriz del hormigón con agregados reciclados. Entre ellos se pueden mencionar el empleo de bacterias y la aplicación de procesos de carbonatación acelerada, aportando las mismas ventajas antes señaladas. El empleo de bacterias en el nuevo hormigón permite, además de reducir su porosidad, actuar sobre las microfisuras que se van produciendo durante la etapa de servicio del hormigón, hecho que permitiría aún extender la vida útil del mismo [60,61]. En cuanto al curado con concentraciones elevadas de CO2, la modificación de su porosidad estará asociada también a la disponibilidad de material alcalino [62,63]. Otra variante o alternativa para mejorar la calidad de la matriz cementicia consiste en aplicar un proceso de inyección de CO2 en estado fresco, durante la elaboración del hormigón. Si bien se ha demostrado la mejora en el desempeño mecánico de hormigones con agregados naturales al aplicar este proceso [64], no hay información concluyente en cuanto a sus efectos sobre el aspecto durable de los mismos, como así tampoco sobre su aplicación en hormigones con agregados reciclados.
Además de los procedimientos mencionados, el empleo de materiales cementicios suplementarios (MCS) [65] y aditivos impermeabilizantes [66] para reducir la porosidad del hormigón, en general, han demostrado efectividad al aplicarse en hormigones con agregados reciclados.
3. Polvo reciclado
El PR puede obtenerse a partir del tamizado del AR [67,28], por molienda de las fracciones finas del AR [68] o por separación del AR por corrientes de aire [69,70]. Este material puede presentar finuras similares a las de un filler calizo o incluso mayores dependiendo del método por el que se obtuvo, presentando el PR obtenido por corriente de aire mayor finura.
3.1. Propiedades
Se define como el material con un tamaño de partícula inferior a 0,075 mm [25,71]. Sus partículas poseen formas no uniformes, bordes irregulares y una textura superficial rugosa con presencia de microgrietas [24,28,72,73]. Se caracteriza por una alta porosidad y gran capacidad de absorción de agua, con una densidad menor que la del cemento [74]. Químicamente, su distribución de óxidos se sitúa entre el cemento y las cenizas volantes [23,72]. Se estima que contiene entre un 6 % y un 36 % de cemento residual no hidratado, lo que justifica su potencial para ser reactivado [75,76].
3.2. Tratamientos de activación y mejora
Debido a su baja reactividad inicial, se aplican diversos métodos de activación para mejorar su desempeño como MCS, como son la activación mecánica (molienda), activación térmica, carbonatación y activación química. La activación mecánica consiste en prolongar la molienda con el fin de aumentar el área superficial específica, liberando núcleos de cemento no hidratado y favoreciendo el efecto filler [28,75,77]. La activación térmica consiste en exponer el PR a temperaturas de entre 600 °C y 800 °C buscando descomponer los productos de hidratación (gel C-S-H y portlandita) para regenerar fases reactivas similares a la belita del clínker [26,77,78]. El proceso de carbonatación acelerada consiste en exponer el PR a altas concentraciones de CO2 para densificar su estructura y reducir su absorción [79,80]. En el caso de la activación química, se emplean activadores alcalinos (NaOH, Na₂SiO₃ o Ca(OH)2) para elevar el pH y estimular la formación de nuevos geles cementantes [25,28].
3.3. Usos y aplicaciones
El polvo reciclado puede valorizarse en distintas etapas de la cadena del cemento y el hormigón, cumpliendo funciones diferentes según el rol que se le asigne. En términos generales, su empleo puede clasificarse como: materia prima para la producción de clínker, componente reactivo del sistema ligante, material de relleno con función predominantemente física o reemplazo parcial de la fracción fina en morteros u hormigones.
3.3.1. Como materia prima para la producción de clínker
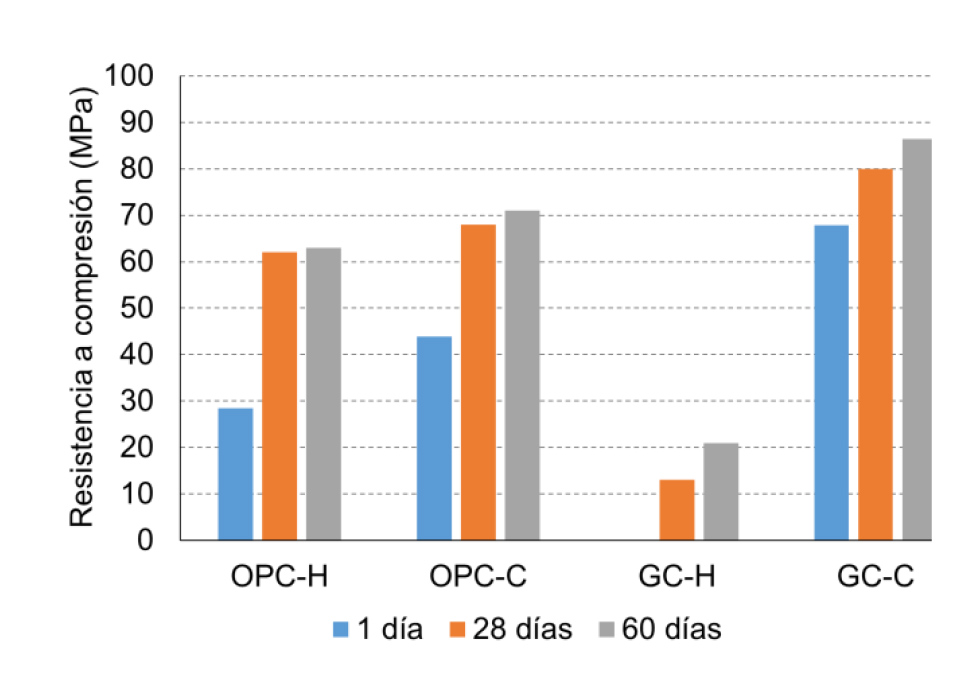
Zhang et al. (2023) [81] exploraron la factibilidad de producir un cemento sustentable a baja temperatura (1200 °C) a partir del sinterizado de cenizas de fondo y PR. En la Figura 7 se puede observar la evolución de la resistencia con la edad para la pasta de referencia (OPC) con curado normalizado (H) y con curado con CO2 (C), y para la pasta con el cemento sustentable (GC), también con ambos curados. Observaron que el desempeño de la mezcla de referencia mejoró al aplicar el curado con CO2 (OPC-C). La mezcla GC bajo curado normalizado (GC-H) no registró resistencia a la edad de 1 día, y solo exhibió ganancias de resistencia latentes a edades posteriores, alcanzando 21 MPa a la edad de 60 días. Sin embargo, al aplicar el proceso de curado con CO2, tanto la pasta de referencia como la elaborada con el cemento GC mejoraron notablemente su desempeño. El cambio en el desempeño de la mezcla GC fue extremadamente notorio; no solo que la resistencia evolucionó con respecto a la de la mezcla con curado normalizado, sino que incluso los valores alcanzados superaron a los obtenidos con la mezcla de referencia a las mismas edades. Los autores atribuyen este comportamiento a la reactividad de las fases de clínker del nuevo cemento con el tratamiento con CO2, particularmente al de la Belita (C2S) y Rankinita (C3S2).
3.3.2. Como material cementicio suplementario (reemplazo de cemento)
El PR constituye una alternativa promisoria como reemplazo parcial del cemento, debido a que puede contener partículas de clínker residual no hidratado, productos de hidratación y fracciones finas con cierto grado de reactividad. Su desempeño depende principalmente de la procedencia del material, su composición mineralógica y, especialmente, de su finura.
En este sentido, se ha señalado que, para su utilización como MCS, resulta conveniente que el PR presente tamaños de partícula comparables o inferiores a las del cemento, ya que ello favorece tanto el efecto filler como la generación de sitios de nucleación para los productos de hidratación. Asimismo, el incremento de la superficie específica mediante molienda mejora su reactividad potencial. Si bien la actividad del PR no es uniforme y puede verse limitada cuando proviene de hormigones envejecidos o con elevada proporción de fases ya hidratadas, diversos estudios reportan que, en general, puede alcanzar índices de actividad compatibles con su empleo como sustituto parcial del cemento [23,77]. En consecuencia, su utilización representa una vía técnicamente viable para disminuir el consumo de clínker, aunque requiere una adecuada caracterización previa y, en muchos casos, tratamientos de activación que optimicen su desempeño [23].
3.3.3. Como material de relleno (filler)
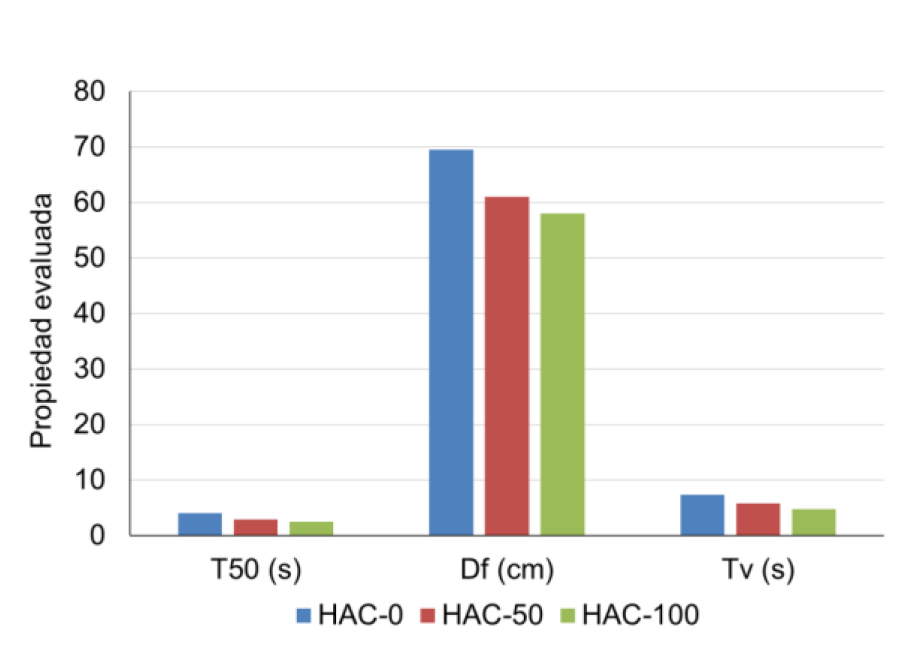
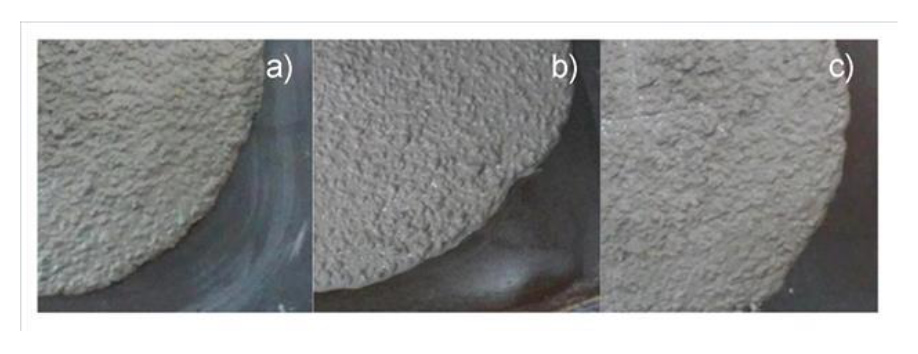
En cuanto al uso de PR como material de relleno, prácticamente no se han encontrado antecedentes en la literatura. Los autores de [68] emplearon PR proveniente de la trituración de un agregado fino reciclado (AFR) para la elaboración de hormigón autocompactante (HAC). En este caso el PR se empleó como reemplazo del filler calizo, en un 50 % y 100 %. En estado fresco observaron una mayor fluidez de las mezclas con PR, dado por menores tiempos de extendido y de pasaje en el embudo en V, aunque el diámetro final alcanzado en el extendido resultó menor (Figura 8). La Figura 9 muestra el aspecto de las mezclas en estado fresco luego del ensayo de extendido, pudiéndose observar que no se produjo segregación en ninguna de las mezclas estudiadas. El nivel resistente a compresión resultó similar para todas las mezclas, sin cambios significativos en la absorción de agua por inmersión y succión capilar. Los autores tampoco observaron una tendencia definida con respecto al contenido de PR empleado.
3.3.4. Otros usos
En menor medida, se ha evaluado su empleo como reemplazo parcial del agregado fino natural en morteros, aunque esta aplicación suele ser menos eficiente que su uso como filler o material reactivo debido a su alta absorción de agua [82,83].
4. Propiedades del hormigón con agregado reciclado
La influencia del AGR sobre las propiedades mecánicas del hormigón ha sido ampliamente estudiada, contemplando diferentes aspectos como calidad del hormigón de origen, tipo de AGN en el hormigón de origen, porcentajes de sustitución, niveles resistentes del hormigón a producir, entre otras.
En tal sentido, tenores de sustitución de hasta 30 % del AGN por AGR conduce a hormigones de similar desempeño mecánico [9-13]. Asimismo, estudios a nivel nacional evidenciaron que sustituciones de hasta 75 % tuvieron un efecto despreciable en la resistencia de los hormigones con AR
[84-86].
En términos de durabilidad, la incorporación del AR incrementa la porosidad del nuevo hormigón, y con ello la susceptibilidad al ingreso de sustancias agresivas que pueden degradar su comportamiento. No obstante, diferentes estudios han demostrado que el empleo de MCS puede ayudar a mejorar el desempeño del HR [65], al igual que sucede con los hormigones convencionales.
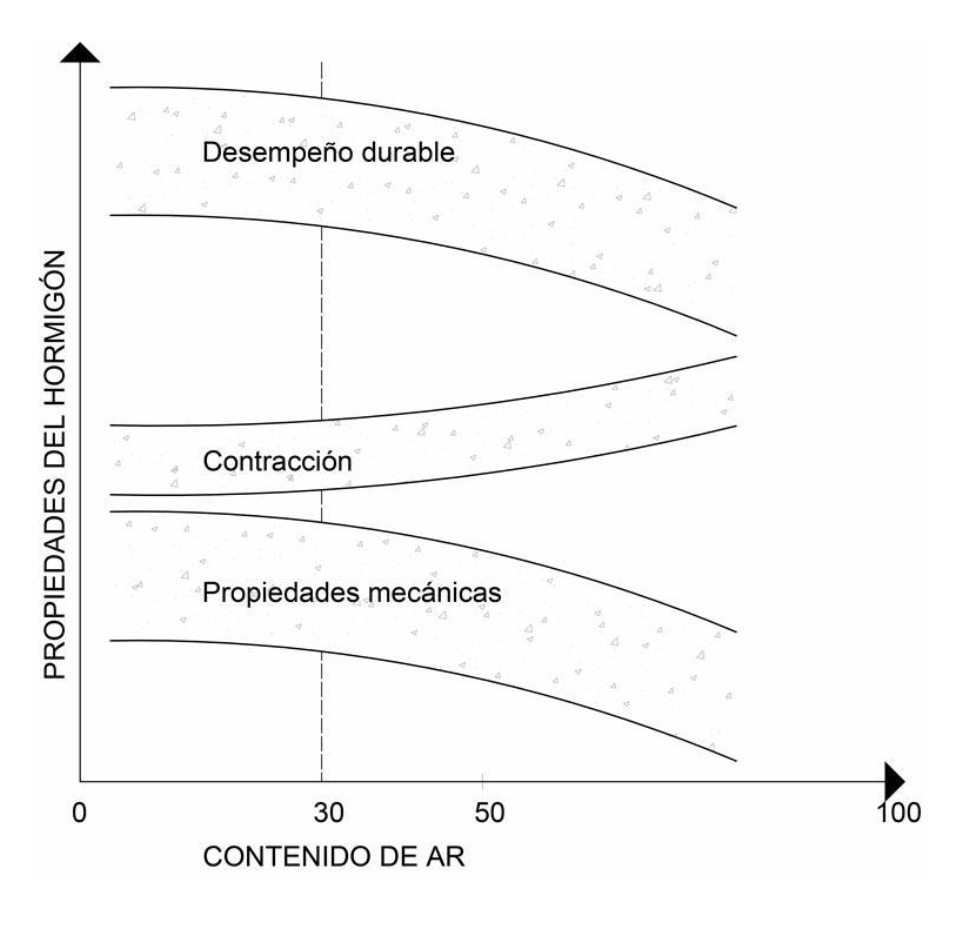
También se ha observado que el incremento en la porosidad no implica necesariamente una merma en el desempeño durable del HR, por lo que el ambiente de exposición no sería un limitante si el HR satisface los requerimientos para el tipo de exposición considerada [87,88]. Muchas veces los ensayos de laboratorio, y sobre todo los ensayos acelerados, pueden subvalorar el desempeño de los hormigones, siendo este hecho más evidente en el caso de los HR [89,90]. Independientemente de ello, en general, se acepta que los mayores cambios en las propiedades de los HR se dan para reemplazos del AN por el AR superiores al 30 %, esto es, disminución de la resistencia y la durabilidad, y aumento de la contracción por secado (Figura 10). Debido en parte a ello, es que se han implementado diferentes técnicas y procedimientos en pos de mejorar las propiedades de los AR con miras a que no produzcan alteraciones de consideración en el desempeño de los HR. Incluso se han estudiado procedimientos de mejora del HR que permitían mejorar la nueva matriz y, de ese modo, ‘aislar’ las partículas del AR evitando que su porosidad intervenga en los procesos de transporte de sustancia en el HR.
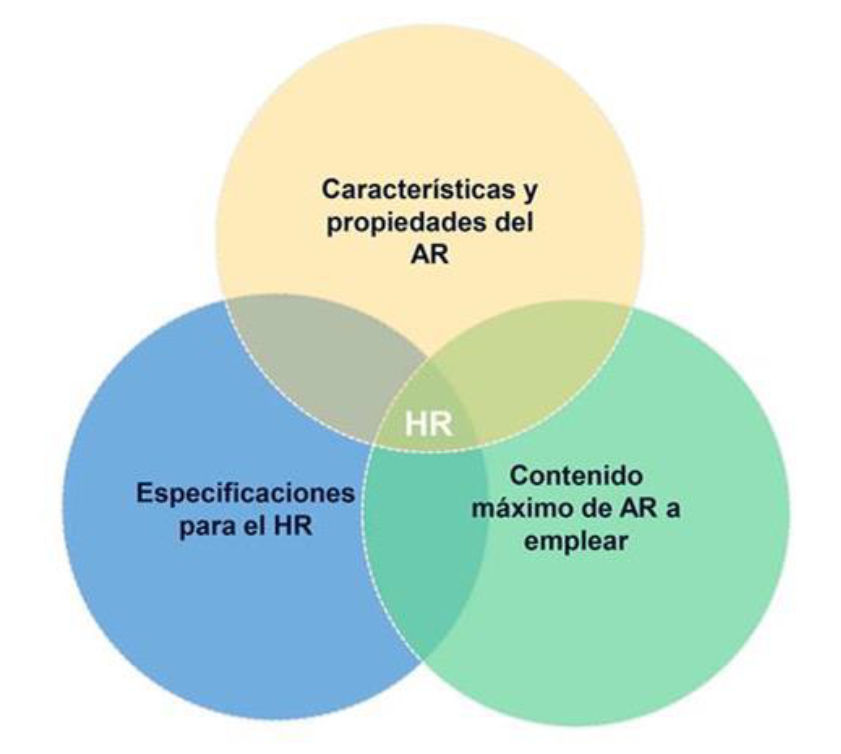
Las diferencias que presentan los AR en comparación con un AN no deberían significar un desafío para su empleo, dado que discrepancias semejantes pueden ocurrir al variar el tipo de AGN, en mayor o menor medida [92]. Por tal motivo, más allá de las discrepancias en sus propiedades, y a fin de propiciar una industria de la construcción sustentable, al emplear AR en la producción de hormigones hay que cambiar el modo en que habitualmente se lo piensa. Si bien en los estudios de investigación se suele analizar el desempeño del hormigón con AR comparándolo con uno de iguales proporciones elaborado en su totalidad con AN, en la práctica no debería suceder lo mismo. Es decir, se debe pensar y diseñar al HR con base en los conocimientos y criterios de la tecnología del hormigón para producirlo con adecuadas propiedades y prestaciones, tanto en estado fresco como endurecido. Esto requerirá considerar posibles modificaciones en el contenido de agua total de la mezcla pensando en la relación a/c, lo cual estará en función de la condición de humedad de los AR y su capacidad real de absorción, el porcentaje de sustitución a emplear (más reemplazo, mayores diferencias), así como también modificaciones en el orden de mezclado de los materiales. La apreciación de estos factores, entre otros, permitirá obtener HR con adecuados niveles de consistencia en estado fresco y de resistencia en estado endurecido. En todo esto se conjugan las características de los AR y sus propiedades, los requerimientos especificados para el HR y los porcentajes máximos de empleo del AR para lograr un diseño óptimo del HR (Figura 11).
5. Propiedades del hormigón con polvo reciclado
La incorporación de PR afecta tanto el estado fresco como el endurecido del hormigón: La adición de PR provoca una disminución de la trabajabilidad (fluidez) y un aumento de la demanda de agua debido a la porosidad de las partículas y su gran superficie específica [29,78,93]. El tiempo de fraguado varía según el tratamiento previo del material: mientras que la activación química y térmica suelen acortar los tiempos iniciales y finales, la activación por carbonatación tiende a prolongar el fraguado debido a la alteración de las fases reactivas [23].
Existe una tendencia general a la disminución de las resistencias a compresión y flexión conforme aumenta la tasa de reemplazo de cemento por PR. Sin embargo, niveles de sustitución de entre el 10 % y 30 % suelen ser óptimos, logrando resistencias similares al hormigón de referencia gracias al efecto de “microrelleno” y la hidratación del clínker residual [23,76,80,94].
Aunque la porosidad total puede aumentar con altos contenidos de PR sin tratar, el material muestra una alta capacidad para fijar iones cloruro, lo que puede mejorar la resistencia frente a la corrosión de armaduras [95-97].
6. Situación normativa en Latinoamérica
Como se expuso anteriormente, la mayoría de los países europeos tienen en consideración el empleo de los AR entre sus normativas, aunque con ciertas diferencias entre ellos con respecto a la fracción admitida, calidad de los AR, contenidos máximos de sustitución, clase resistente del hormigón a producir con AR y condiciones de exposición.
A nivel latinoamericano la situación es, por un lado, muy diferente a la de los países de Europa en cuanto a que sólo cuatro países poseen normativa para el empleo de AR en hormigones estructurales: Colombia, Brasil, Chile y Argentina. En el resto de Latinoamérica no se han encontrado países que consideren el uso de este material desde el aspecto normativo. Ciudad de México, por ejemplo, cuenta con una norma ambiental
(NACDMX-007-RNAT-2019) orientada a regular las acciones en materia de RCD, incluye una clasificación de los RCD de manera general (hormigón, mampostería, metal, etc.) e indica posibles usos para el aprovechamiento de dichos materiales en elementos no estructurales. Por lo tanto, dicha norma no será considerada en este estudio. Por otro lado, y de igual modo que sucede entre los países del viejo continente, aquí también se observan diferencias en las consideraciones que realiza cada uno de los países sobre las posibilidades de uso del AR.
En el caso de Colombia, la NTC 174-2018 [98] establece las especificaciones de los agregados para concreto, y en ella se incluye el uso de los agregados reciclados. Sin embargo, no incluye limitaciones para dicho uso, aunque reconoce que pueden existir ciertas alteraciones en las propiedades de los hormigones producidos con agregados reciclados, principalmente debido a su menor resistencia, mayor rugosidad y variabilidad en sus propiedades. A partir de la mencionada norma derivan otras más específicas, como la NTC 6421-2021 [99] referida a los requisitos de calidad y orientaciones de uso de los agregados gruesos reciclados para concreto hidráulico, y la NTC 6422-2021 [100] sobre ensayos de clasificación de los componentes de los agregados gruesos reciclados.
En relación a la NTC 6421-2021 [99], la misma establece distintas categorías para el AGR en función de su composición (solo hormigón, con restos de mampostería, con asfalto, etc.). En lo que hace al uso estructural del AR, se admite hasta un máximo del 20 % del AGR y en hormigones de resistencia menor o igual a 35 MPa. Para uso no estructural, el porcentaje máximo de empleo se eleva hasta el 100 % en hormigones de hasta 21 MPa [101].
Brasil, por su parte, posee la norma NBR 15116-2021 [102] para agregados reciclados para uso en morteros y hormigones. Así, considera exclusivamente los AR procedentes de hormigones, adoptando solamente la fracción gruesa (AGR) y limitando su absorción al 7 %, debiendo dichos AGR cumplir con los requerimientos de la norma de agregados para hormigón (NBR 7211-2022) [103]. El contenido de AGR está restringido en un máximo del 20 % y en hormigones de resistencia a compresión de hasta 20 MPa. Además, contempla las posibilidades de aplicación del AR al admitir su uso para ambientes con clases de agresividad I e II (riesgo de deterioro insignificante o bajo). A diferencia de la NTC 6421-2021 [99], la NBR 15116-2021 [102] impone una limitación a la calidad del AGR en base a su capacidad de absorción, hecho que está en línea con otras normas internacionales [20,104], pero resulta mucho más conservadora debido a una mayor restricción en la resistencia máxima del hormigón a producir (muy por debajo de la especificada en la norma colombiana), manteniendo el mismo porcentaje máximo de sustitución.
En el caso de Chile, la norma NCh 163-2024 [105] establece los requisitos generales de los agregados para morteros y hormigones, en la que se incluye a los AGR. Al igual que la norma brasilera, establece un límite a la calidad del AGR fijando una absorción máxima del 7%, pero se diferencia de las normas antes mencionadas [99,102] en que el contenido máximo admitido de AGR es del 10 %. Asimismo, este país ha aprobado recientemente dos normas exclusivas sobre agregados reciclados, una de ellas sobre clasificación y requisitos de AR de hormigón endurecido y materiales de construcción sin clasificar [106], y otra sobre sobre trazabilidad y requisitos de los AR para bases y subbases de pavimentos [107].
Se puede considerar que Argentina fue precursora en Latinoamérica en considerar el empleo de AR en hormigones estructurales. Por un lado, la Norma IRAM 1531-2016 [17] de agregado grueso para hormigón incorpora la evaluación de un agregado grueso mixto que incluye hasta el 20 % de AGR proveniente de restos de hormigón, es decir, un agregado grueso constituido por un mínimo de 80 % de AN y un máximo de 20 % de AR. Esta limitación en el contenido de AGR estaba en línea con lo indicado en algunas normas y recomendaciones internacionales (por ej., la EHE-08, 2011 [108]) al momento de su incorporación. Actualmente se trabaja en la modificación de esta norma, que propone incrementar el límite máximo de empleo del AGR hasta el 30 %. Por otro lado, la versión actual de la Norma IRAM 1512 de agregado fino para hormigón incorpora la posibilidad de uso del AFR. En ella, el contenido máximo de AFR está indicado en 30 % del total del agregado fino, tomándose como base para ello el contenido máximo de arenas de trituración establecido en la propia norma [18]. Ambas normas establecen las propiedades que deben reunir los AR, de manera individual o el conjunto granular conteniendo a los mismos, informando sobre los porcentajes máximos de empleo. En cuanto a las limitaciones de uso, se fija una clase resistente máxima del hormigón de 30 MPa, con exposición en ambientes con agresividad nula, baja y moderada, según el Reglamento CIRSOC 200-2024 [21].
Desde el punto de vista reglamentario, el uso de AR en Argentina también ha sido incorporado en el nuevo Reglamento CIRSOC 200-2024 [21]. En línea con lo estipulado en las mencionadas normas IRAM, este nuevo reglamento fija los valores máximos permitidos de uso de los AR, para ambas fracciones, la clase resistente máxima del hormigón y los ambientes de exposición. Cabe mencionar que el anterior reglamento de estructuras de hormigón, CIRSOC 201-2005 [109], vigente aún en muchas provincias, no contempla el uso de AR. Si bien el nuevo reglamento admite el empleo de ambas fracciones, restringe el empleo conjunto de las mismas: es una u otra. La razón de esta particular especificación radica en el hecho que prácticamente no se tiene experiencia local en el uso conjunto de ambas fracciones (AGR y AFR), sumado a que la información dada en la literatura internacional muestra disparidad en los efectos del uso conjunto de ambas fracciones sobre las propiedades del hormigón [6,110-112].
7. Consideraciones finales
El impacto sobre el medioambiente generado por la industria de la construcción, así como la contribución a su remediación a partir de la implementación de prácticas sostenibles, son hechos contrastados y probados. Entre los RCD, los residuos de hormigón han mostrado una gran competitividad para su empleo en la producción de nuevos hormigones, como sustituto de los agregados naturales. Diversos estudios de investigación dan cuenta de estas aptitudes, al punto que se han aceptado reemplazos máximos de hasta un 30 % en hormigones de nivel estructural, sin que ello afecte de manera considerable sus propiedades, tanto en el aspecto mecánico como durable.
En este contexto, y considerando que el empleo de las fracciones gruesas y finas del agregado reciclado dispone de un marco normativo más consolidado, el polvo reciclado (PR) emerge como una alternativa de creciente interés para la descarbonización de la industria. Su potencial como material cementicio suplementario, respaldado por avances recientes en tratamientos de activación y por su incorporación en la normativa europea, abre el camino hacia una economía circular más integral, en la que la totalidad del residuo de hormigón pueda reincorporarse al ciclo productivo.
A pesar de los conocimientos alcanzados a nivel internacional sobre las características de los agregados reciclados (AR), su implementación no se ha generalizado en Latinoamérica. Países como Colombia, Chile, Brasil y Argentina disponen de normas para su evaluación, y en algún caso reglamentos que regulan su aplicación en hormigones estructurales, aunque con porcentajes de sustitución por debajo de los valores promedio a nivel global. En este sentido, destaca Argentina por considerar porcentajes más cercanos a los valores globales. Como contrapartida, los restantes tres países disponen de clasificaciones definidas en función de la composición del AR.
Con miras a fomentar el empleo de los AR sin detrimento de las propiedades de los nuevos hormigones, y con ello la sostenibilidad de la industria de la construcción, sería necesaria la implementación de sistemas de trazabilidad del AR, contemplando aspectos como procedencia (obra, estructura), datos del hormigón de origen, presencia de contaminantes, distancias de transporte, etc. A partir de ello se podría considerar la implementación de fichas técnicas del AR que definan su calidad y posibles usos en función de determinadas propiedades o características.
Agradecimientos
Los autores agradecen el apoyo de la Agencia Nacional de Promoción de la Investigación, el Desarrollo Tecnológico y la Innovación (AGENCIA I+D+i), a través de los proyectos PICT-2021-00087 y PICT-2021-00069 del Fondo para la Investigación Científica y Tecnológica (FONCyT). También agradecen al LEMIT y al INTI.
Contribución de autoría
C.J. Zega: conceptualización, investigación, redacción-original-borrador, redacción-revisión-edición, visualización.
B.E. Manrique: investigación, redacción-original-borrador, redacción-revisión-edición, visualización.
M.E. Sosa: investigación, redacción-original-borrador, redacción-revisión-edición, visualización.
Declaración de conflictos de intereses
Los autores declaran que no existe algún conflicto de interés.
Referencias
[1] Meadows, D. H., Meadows, D. L., Randers, J. y Behrens III, W. W. (1972). The limits to growth (1ra ed.). Universe Books. https://www.clubofrome.org/publication/the-limits-to-growth/
[2] The Intergovernmental Panel on Climate Change. (2018). Global Warming of 1.5°C. https://www.ipcc.ch/site/assets/uploads/sites/2/2018/07/SR15_SPM_version_stand_alone_LR.pdf
[3] Naciones Unidas. (2015). Acuerdo de París. https://www.un.org/es/climatechange/paris-agreement
[4] The Intergovernmental Panel on Climate Change. (2023). AR6 Synthesis report: Climate change 2023. https://www.ipcc.ch/report/sixth-assessment-report-cycle/
[5] UNEP. (2023). Building materials and the climate: Constructing a new future. Nairobi. United Nations Environment Program.
[6] Younes, A., Elbeltagi, E., Diab, A., Tarsi, G., Saeed, F. y Sangiorgi, C. (2024). Incorporating coarse and fine recycled aggregates into concrete mixes: mechanical characterization and environmental impact. Journal of Materials Cycles and Waste Management, 26, 654–668. https://doi.org/gvvdzt
[7] Global Cement and Concrete Association. (2021). Getting to Net Zero https://gccassociation.org/concretefuture/getting-to-net-zero/
[8] Hansen, T. C. (1986). Recycled aggregates and recycled aggregate concrete second state-of-the-art report developments 1945–1985. Materials and Structures, 19, 201–246. https://doi.org/dgsp7c
[9] Limbachiya, M. C., Leelawat, T. y Dhir, R. K. (2000). Use of recycled concrete aggregate in high-strength concrete. Materials and Structures, 33(9), 574–580. https://doi.org/cbq849
[10] Gómez, J. M., Agulló, L. y Vázquez, E. (2001). Cualidades físicas y mecánicas de los agregados reciclados de concreto. Construcción y Tecnología, 34(5), 799–806.
[11] Padmini, A. K., Ramamurthy, K. y Mathews, M. S. (2009). Influence of parent concrete on the properties of recycled aggregate concrete. Construction and Building Materials, 23(2), 829–836. https://doi.org/cs9p23
[12] Tabsh, S. W. y Abdelfatah A. S. (2009). Influence of recycled concrete aggregates on strength properties of concrete. Construction and Building Materials, 23(2), 1163–1167. https://doi.org/bkmzfs
[13] Kwan, W. H., Ramli, M., Kam, K. J. y Sulieman, M. Z. (2012). Influence of the amount of recycled coarse aggregate in concrete design and durability properties. Construction and Building Materials, 26(1), 565–573. https://doi.org/cxjvkm
[14] American Concrete Institute. (2001). Removal and reuse of hardened concrete (ACI 555R-01).
[15] Dirección de Vialidad de la Provincia de Buenos Aires. (2019). Pliego Único de Especificaciones Técnicas Generales de la Dirección de Vialidad de la Prov. de Buenos Aires. https://www.vialidad.gba.gob.ar/datos/licitaciones/Pliego%20%C3%9Anico%20de%20Especificaciones%20T%C3%A9cnicas%202019.pdf
[16] American Society for Testing and Materials. (2018). Standard Specification for Concrete Aggregates (C33/C33M).
[17] Instituto Argentino de Normalización y Certificación. (2016). Agregado grueso para hormigón de cemento. Requisitos y métodos de ensayo (IRAM 1531).
[18] Instituto Argentino de Normalización y Certificación. (2024). Agregado fino para mortero y hormigón de cemento. Requisitos (IRAM 1512).
[19] American Concrete Institute (2019). Guideline development for use of recycled concrete aggregates in new concrete (CRC 18.517).
[20] Gobierno de España – Ministerio de Transportes y Movilidad Sostenible. (2021). Código Estructural.
[21] INTI-CIRSOC. (2024). CIRSOC 200-2024: Reglamento Argentino de Tecnología del Hormigón. Buenos Aires, Argentina: Instituto Nacional de Tecnología Industrial.
[22] Pacheco, J. N., de Brito, J. y Lamperti Tornaghi, M. (2023). Use of recycled aggregates in concrete. Opportunities for upscaling in Europe (JRC131294), Publications Office of the European Union, Luxembourg. https://doi.org/rfss
[23] Kaptan, K., Cunha, S. y Aguiar, J. (2024). A review of the utilization of recycled powder from concrete waste as a cement partial replacement in cement-based materials: fundamental properties and activation methods. Applied Sciences, 14(21), Artículo 9775. https://doi.org/rfst
[24] Yang, Y., Chen, B., Su, Y., Chen, Q., Li, Z., Guo, W. y Wang, H. (2020). Concrete mix design for completely recycled fine aggregate by modified packing density method. Materials, 13(16), Artículo 3535. https://doi.org/gpwc58
[25] Hou, Y., Yu, Z., Zhang, J., Yang, H. y Song, W. (2023). Gray model study of strength and pore structure of recycled concrete powder (RCP) concrete based on low-field NMR technology. Materials, 16(17), Artículo 6058. https://doi.org/rfsz
[26] Sui, Y., Ou, C., Liu, S., Zhang, J. y Tian, Q. (2020). Study on properties of waste concrete powder by thermal treatment and application in mortar. Applied Sciences, 10(3), Artículo 998. https://doi.org/10.3390/app10030998
[27] Pasquier, L. C., Kemache, N., Mocellin, J., Blais, J. F. y Mercier, G. (2018). Waste concrete valorization: aggregates and mineral carbonation feedstock production. Geosciences, 8(9), Artículo 342. https://doi.org/rfs2
[28] Wan, X., Li, H., Che, X., Xu, P., Li, C. y Yu, Q. (2023). A study on the application of recycled concrete powder in an alkali-activated cementitious system. Processes, 11(1), Artículo 203. https://doi.org/rfs3
[29] Chen, X., Li, Y., Bai, H. y Ma, L. (2021). Utilization of recycled concrete powder in cement composite: strength, microstructure and hydration characteristics. Journal of Renewable Materials, 9(12), 2190–2209. https://doi.org/rfs4
[30] UNE-EN 197-6:2023. Parte 6: Cemento con materiales de construcción reciclados. Asociación Española de Normalización. 28004 Madrid, España.
[31] UNE-EN 206:2013+A2:2021. Hormigón. Especificaciones, prestaciones, producción y conformidad. Asociación Española de Normalización. 28004 Madrid, España.
[32] UNE-EN 12620:2003+A1:2009. Áridos para hormigón. Asociación Española de Normalización. 28004 Madrid, España.
[33] Sánchez de Juan, M. y Alaejos Gutierrez, P. (2009). Study on the influence of attached mortar content on the properties of recycled concrete aggregate. Construction and Building Materials, 23, 872–877. https://doi.org/d66rjf
[34] Locati, F., Zega, C., Coelho dos Santos, G., Marfil, S. y Falcone, D. (2021). Petrographic method to semi-quantify the content of particles with reactive components and residual mortar in ASR-affected fine recycled concrete aggregates. Cement and Concrete Composites, 119, Artículo 104003. https://doi.org/rfs5
[35] Mefteh, H., Kebaïli, O., Oucief, H., Berredjem, L. y Arabi, N. (2013). Influence of moisture conditioning of recycled aggregates on the properties of fresh and hardened concrete. Journal of Cleaner Production, 54, 282-288. https://doi.org/f46qrn
[36] Liu, C., Wang, Y., Gao, X., Zhang, G., Liu, H., Ma, C., Sun, J. y Lai, J. (2022). Review of the strengthening methods and mechanical properties of recycled aggregate concrete (RAC). Crystals, 12, Artículo 1321. https://doi.org/rfs6
[37] Han, S., Zhao, S., Lu, D. y Wang, D. (2023). Performance improvement of recycled concrete aggregates and their potential applications in infrastructure: A review. Buildings, 13(6), Artículo 1411. https://doi.org/rfs7
[38] Abbas, A., Fathifazl, G., Burkan Isgor, O., Razaqpur, A. G., Fournier, B. y Foo, S. (2007). Proposed method for determining the residual mortar content of recycled concrete aggregates. Journal of ASTM International, 5(1), 1–12, https://doi.org/czph3c
[39] Tam, V. W. Y., Tam, C. M. y Le, K. N. (2007). Removal of cement mortar remains from recycled aggregate using pre-soaking approaches. Resources, Conservation and Recycling, 50(1), 82–101. https://doi.org/c94jvb
[40] Akbarnezhad, A., Ong, K. C. G., Zhang, M. H. y Tam, C. T. (2013). Acid treatment technique for determining the mortar content of recycled concrete aggregates. Journal of Testing and Evaluation, 41(3), 441–450, https://doi.org/rfs8
[41] Jiménez, C., Aponte, D., Vázquez, E., Barra, M. y Valls, S. (2013). Equivalent mortar volumen (EMV) method for proportioning recycled aggregate concrete: validation under the Spanish context and its adaptation to Bolomey methodology for concrete proportioning, Materiales de Construcción, 63(311), 341–360, https://doi.org/g7v7md
[42] Braymand, S., Roux, S., Fares, H., Déodonne, K. y Feugeas, F. (2017). Separation and quantification of attached mortar in recycled concrete aggregates. Waste Biomass Valor, 8, 1393–1407. https://doi.org/gbr2qs
[43] Wang, L., Wang, J., Qian, X., Chen, P., Xu, Y. y Guo, J. (2017). An environmentally friendly method to improve the quality of recycled concrete aggregates. Construction and Building Materials, 144, 432–441. https://doi.org/ghdf33
[44] Saravanakumar, P., Abhiram, K. y Manoj, B. (2016). Properties of treated recycled aggregates and its influence on concrete strength characteristics. Construction and Building Materials, 111, 611–617. https://doi.org/rfs9
[45] Ismail, S. y Ramli, M. (2013). Engineering properties of treated recycled concrete aggregate (RCA) for structural applications. Construction and Building Materials, 44, 464–476. https://doi.org/gpmnvs
[46] Gupta, P.K., Rajhans, P., Panda, S.K., Nayak, S. y Das, S. K. (2019). Mix design method for self-compacting recycled aggregate concrete and its microstructural investigation by considering adhered mortar in aggregate. Journal of Materials in Civil Engineering, 32(3). https://doi.org/gpgsvt
[47] Tang, W., Khavarian, M., Yousefi, A., Landenberger, B. y Cui, H. (2023). Influence of Mechanical Screened Recycled Coarse Aggregates on Properties of Self-Compacting Concrete. Materials, 16, Artículo 1483. https://doi.org/rftb
[48] Naveen Kumar, N., Parthiban, K., Murali, G. y Saravana Raja, M. K. (2018). Strength properties of recycled aggregate concrete treated with low concentration acetic acid. International Journal of Engineering and Technology, 7(3.12), 403-406. https://doi.org/rftc
[49] Jaskulski, R., Kubissa, W. y Yakymechko, Y. (2023). Influence of citric acid-assisted impregnation of recycled aggregate on the properties of the resultant concrete. Materials, 16, Artículo 2986. https://doi.org/rftd
[50] Mistri, A., Bhattacharyya, S. K., Dhami, N., Mukherjee, A. y Barai, S. V. (2020). A review on different treatment methods for enhancing the properties of recycled aggregates for sustainable construction materials. Construction and Building Materials, 233, Artículo 117894. https://doi.org/rftf
[51] Tam, V. W. Y., Gao, X. F. y Tam, C. M. (2005). Microstructural analysis of recycled aggregate concrete produced from two-stage mixing approach. Cement and Concrete Research, 35, 1195– 1203. https://doi.org/d5vp95
[52] Tam, V. W. Y. y Tam, C. M. (2008). Diversifying two-stage mixing approach (TSMA) for recycled aggregate concrete: TSMAs and TSMAsc. Construction and Building Materials, 22, 2068–2077. https://doi.org/bq3p5g
[53] Verma, A., Sarath Babu, V. y Arunachalam, S. (2020). Influence of mixing approaches on strength and durability properties of treated recycled aggregate concrete. Structural Concrete, 22(1), E121–E142. https://doi.org/gqbj6v
[54] Bui, N. K., Satomi, T. y Takahashi, H. (2018). Mechanical properties of concrete containing 100% treated coarse recycled concrete aggregate. Construction and Building Materials, 163, 496-507. https://doi.org/gfpjmm
[55] Zhihui, Z., Shoude, W., Lingchao, L., Chenchen, G. (2013). Evaluation of pre-coated recycled aggregate for concrete and mortar. Construction and Building Materials, 43, 191–196. https://doi.org/rftj
[56] Qiu, J., Qin Sheng Tng, D. y Yang, E. H. (2014). Surface treatment of recycled concrete aggregates through microbial carbonate precipitation. Construction and Building Materials, 57, 144–150. https://doi.org/gt8fjp
[57] Zhang, R., Wu, K., Xie, D. y Wang, J. (2023). Using sodium alginate aided bio‑treatment for improving the uniformity of precipitates on recycled aggregates. Applied Microbiology Biotechnology, 107, 1525–1536. https://doi.org/rftk
[58] Zhan, B., Poon, C. S., Liu, Q., Kou, S. y Shi, C. (2014). Experimental study on CO2 curing for enhancement of recycled aggregate properties. Construction and Building Materials, 67, 3–7. https://doi.org/gnvgp6
[59] Zhan, B. J., Xuan, D. X. y Poon, C. S. (2018). Enhancement of recycled aggregate properties by accelerated CO2 curing coupled with limewater soaking process. Cement and Concrete Composites, 89, 230-237. https://doi.org/ghdf8n
[60] Zhang, W., Zheng, Q., Ashour, A. y Han, B. (2020). Self-healing cement concrete composites for resilient infrastructures: A review. Composites Part B: Engineering, 189, Artículo 107892. https://doi.org/gg9x3w
[61] Rupp, S., Cerutti, C., Baqué, A., Gonzalez, D., Guilarducci, A., Ferreras, M. E., y Puga, R. E. (2024). Estudio de hormigones con incorporación de solución urea-bacterias. Revista Hormigón, 66, 18–28. http://id.caicyt.gov.ar/ark:/s27189058/u7eehd7pd
[62] Šavija, B. y Luković, M. (2016). Carbonation of cement paste: Understanding, challenges, and opportunities. Construction and Building Materials, 117, 285–301. https://doi.org/ghdfzz
[63] Rao, N. V. y Meena, T. (2017). A review on carbonation study in concrete. IOP Conference Series: Materials Science and Engineering, 263(3), Artículo 032011. https://doi.org/rftm
[64] Monkman, S. y MacDonald, M. (2017). On carbon dioxide utilization as a means to improve the sustainability of ready-mixed concrete. Journal of Cleaner Production, 167, 365-375. https://doi.org/gcgzq9
[65] Wang, J., Fan, Y., Che, Z., Zhang, K. y Niu, D. (2023). Study on the durability of eco-friendly recycled aggregate concrete with supplementary cementitious materials: The combined action of compound salt solution of MgSO4, Na2SO4, and NaCl and dry-wet cycles. Construction and Building Materials, 377, Artículo 131149. https://doi.org/rftn
[66] Matar, P. y Barhoun, J. (2020). Effects of waterproofing admixture on the compressive strength and permeability of recycled aggregate concrete. Journal of Building Engineering, Artículo 101521. https://doi.org/gnmd7v
[67] Rocha, J. H. A., Tinoco, M. P. y Toledo Filho, R. D. (2023). The effect of recycled concrete powder (RCP) from precast concrete plant on fresh and mechanical properties of cementitious pastes. Materiales de Construcción, 73(352), Artículo e325. https://doi.org/rftp
[68] Laurente, R. D., Zega, C. J., Villagrán Zaccardi, Y. A. (2016). Agregado fino reciclado molido como fino para la elaboración de hormigones autocompactantes. En: VIIII Congreso Internacional – 21ª Reunión Técnica de la AATH “Ing. Nélida del Valle Castría”, Salta, Argentina, pp. 1-8.
[69] Lotfi, S. y Rem, P. (2016). Recycling of End of Life concrete fines into hardened cement and clean sand. Journal of Environmental Protection, 7, 934-950. https://doi.org/rftq
[70] Moreno-Juez, J., Vegas, I. J., Gebremariam, A. T., García-Cortés, V. y Di Maio, F. (2020). Treatment of end-of-life concrete in an innovative heating-air classification system for circular cement-based products. Journal of Cleaner Production, 263, Artículo 121515. https://doi.org/gwkkr7
[71] Silva, A., Nogueira, R., Bogas, A., Wawrzyńczak, D., Sciubidło, A. y Majchrzak-Kucęba, I. (2022). Parametric study towards optimization of a short duration carbonation process of recycled cement paste. Materials, 15(19), Artículo 6513. https://doi.org/g62bkb
[72] Ma, X., Li, H., Wang, D., Li, C. y Wei, Y. (2022). Simulation and experimental substantiation of the thermal properties of non-autoclaved aerated concrete with recycled concrete powder. Materials, 15(23), Artículo 8341. https://doi.org/gstkts
[73] Zhang, D., Hao, W. y Yang, Q. (2023). Experimental study on the application of recycled concrete waste powder in alkali-activated foamed concrete. Materials, 16(17), Artículo 5728. https://doi.org/rfwk
[74] Topič, J. y Prošek, Z. (2017). Hydration process and mechanical properties of cement paste with recycled concrete powder and silica sand powder. Acta Polytechnica CTU Proceedings, 13, 125–129. https://doi.org/rfwm
[75] Salahuddin, H., Qureshi, L. A., Nawaz, A., Abid, M., Alyousef, R., Alabduljabbar, H., Aslam, F., Khan, S. F. y Tufail, R. F. (2020). Elevated temperature performance of reactive powder concrete containing recycled fine aggregates. Materials, 13(17), Artículo 3748. https://doi.org/rfwn
[76] Kulisch, D., Katz, A. y Zhutovsky, S. (2023). Quantification of residual unhydrated cement content in cement pastes as a potential for recovery. Sustainability, 15(1), Artículo 263. https://doi.org/gzv2rk
[77] Topič, J. y Prošek, Z. (2017). Properties and microstructure of cement paste including recycled concrete powder. Acta Polytechnica, 57(1), 49–57. https://doi.org/rfwp
[78] Li, S., Li, Q., Zhao, X., Luo, J., Gao, S., Yue, G. y Su, D. (2019). Experimental study on the preparation of recycled admixtures by using construction and demolition waste. Materials, 12(10), Artículo 1678. https://doi.org/rfwq
[79] Bergmans, J., Kazemi Kamyab, H., Ghosh, D., Van Mierloo, P., Carens, H. y Nielsen, P. (2024). Carbonation of recycled concrete aggregates for new concrete and concrete fines to make cement-free hollow blocks. Sustainability, 16(8), Artículo 3494. https://doi.org/rfwr
[80] Kim, Y. J. y Choi, Y. W. (2012). Utilization of waste concrete powder as a substitution material for cement. Construction and Building Materials, 30, 500–504. https://doi.org/fx9778
[81] Zhang, S., Lyu, H., Shen, P., Zhu, L. y Poon, C. S. (2023). Development of green cement from solid wastes. HKIE Transactions, 30(4), 22-32. https://doi.org/rfws
[82] Irshidat, M. R., y Kailani, H. Y. (2025). Sustainable utilization of recycled concrete powder as sand replacement in cement mortar production: impact of sand-cement ratio. Civil Engineering Journal, 11(8), 3375-3394. https://doi.org/rfwt
[83] Jiang, Y., Li, B., Liu, S., He, J. y García Hernández, A. (2022). Role of recycled concrete powder as sand replacement in the properties of cement mortar. Journal of Cleaner Production, 371, Artículo 133424. https://doi.org/gv5vnk
[84] Di Maio, A. A., Giaccio, G. y Zerbino, R. (2002). Hormigones con agregados reciclados. Ciencia y Tecnología del Hormigón, 9, 5–10.
[85] Di Maio, A. A., Zega, C. J. y Traversa L.P. (2005). Estimation of compressive strength of recycled concretes with the ultrasonic method. Journal of ASTM International, 2(5), 1–8. https://doi.org/cp3q28
[86] Zega, C. J. y Di Maio, A. A. (2007). Efecto del agregado grueso reciclado sobre las propiedades del hormigón. Boletín Técnico del Instituto de Materiales y Modelos Estructurales (IMME), 45(2), 1–11.
[87] Zega, C. J., Taus, V. L. y Di Maio, A. A. (2006). Effect of Entrained Air on Recycled Concrete Prasoperties. Journal of ASTM International, 3(10), Artículo JAI100289. https://doi.org/c8dnsn
[88] Santillán, L. R. (2020). Durabilidad de hormigones reciclados frente al ataque por sulfatos. [Disertación Doctoral, Facultad de Ingeniería, Universidad Nacional de La Plata]. Repositorio de la UNLP. https://sedici.unlp.edu.ar/handle/10915/189567
[89] Di Maio, A. A., Zega, C. J., Taus, V. L. y Traversa, L. P. (2004). Durability of recycled concretes. En Proceedings National Conference In Situ Behaviour of Constructions, Bucharest, Romania, pp. 31-37.
[90] Villagrán-Zaccardi, Y. A., Zega, C. J. y Di Maio, A. A. (2008). Chloride Penetration and Binding in Recycled Concrete. Journal of Materials in Civil Engineering, 20(6), 449-455. https://doi.org/fsw5g3
[91] Limbachiya, M., Meddah, M. S. y Ouchagour, S. (2012). Use of recycled concrete aggregate in fly-ash concrete. Construction and Building Materials, 27, 439–449. https://doi.org/fhn7tz
[92] Zega, C. J., Villagrán-Zaccardi, Y. A. y Di Maio, A. A. (2010). Effect of natural coarse aggregate type on the physical and mechanical properties of recycled coarse aggregates. Materials and Structures, 43, 195–202. https://doi.org/fvp4m7
[93] Li, H., Zhang, L., Liu, J., Chu, F. y Tian, Y. (2023). Study on the Characteristics of Composite Recycled Aggregate Concrete Based on Box–Behnken Design Response Surface Model. Fractal and Fractional, 7, 648. https://doi.org/rfwv
[94] Xiao, J., Ma, Z., Sui, T., Akbarnezhad, A. y Duan, Z. (2018). Mechanical properties of concrete mixed with recycled powder produced from construction and demolition waste. Journal of Cleaner Production, 188, 720–731. https://doi.org/gdkqm8
[95] Dong, Y., Ma, Y., Peng, N. y Qiu, J. (2022). Study on SO4²⁻/Cl⁻ erosion resistance and mechanism of recycled concrete containing municipal solid waste incineration (MSWI) powder. Materials, 15(15), Artículo 5352. https://doi.org/rfww
[96] Ma, Z., Li, W., Wu, H. y Cao, C. (2019). Chloride permeability of concrete mixed with activity recycled powder obtained from C&D waste. Construction and Building Materials, 199, 652–663. https://doi.org/gt76tm
[97] Chen, L., Zhao, G. y Li, Y. (2025). Research on the influence of recycled fine powder on chloride ion erosion of concrete in different chloride salt environments. Materials, 18(9), Artículo 2018. https://doi.org/rfwx
[98] Instituto Colombiano de Normas Técnicas y Certificación. (2018). Especificaciones de los agregados para concreto (NTC 174).
[99] Instituto Colombiano de Normas Técnicas y Certificación. (2021). Agregados gruesos reciclados para uso en el concreto hidráulico (NTC 6421).
[100] Instituto Colombiano de Normas Técnicas y Certificación. (2021). Ensayo de clasificación de los componentes de los agregados gruesos reciclados (NTC 6422).
[101] Ulloa, V. (2024). Uso de agregados reciclados en concreto: qué es permitido y qué no. Seminario Procemco Ciclo de conferencias virtuales, Agregados Reciclados: Verdades y mitos. https://www.youtube.com/watch?v=BxZkW5abCng
[102] Asociación Brasileña de Normas Técnicas. (2021). Agregados reciclados para uso em argamasas e concretos de cimento Portland ― Requisitos e métodos de ensaios (NBR 15116).
[103] Asociación Brasileña de Normas Técnicas. (2022). Agregados para concreto – Especificação (NBR 7211).
[104] Grabiec, A. M., Kim, J., Ubysz, A. y Bilbao, P. (2021). Some remarks towards a better understanding of the use of concrete recycled aggregate: a review. Sustainability, 13, Artículo 13336. https://doi.org/gv5gs6
[105] Instituto Nacional de Normalización. (2024). Áridos para morteros y hormigones – Requisitos (NCh 163). Chile.
[106] Instituto Nacional de Normalización. (2024). Áridos – Áridos reciclados en base a residuos de construcción y demolición (RCD) inertes no peligrosos – Clasificación, caracterización y directrices para la trazabilidad y valorización de RCD inerte no peligroso (NCh3849). Chile.
[107] Instituto Nacional de Normalización. (2025). Pavimentos – Áridos reciclados en base a residuos de construcción y demolición (RCD) inertes no peligrosos – Trazabilidad y requisitos para incorporar en bases y subbases de pavimentos (NCh3848). Chile.
[108] Gobierno de España – Ministerio de Transportes y Movilidad Sostenible. (2011). Instrucción de Hormigón Estructural (EHE-08).
[109] INTI-CIRSOC. (2005). CIRSOC 201-2005: Reglamento Argentino de Estructuras de Hormigón. Buenos Aires, Argentina: Instituto Nacional de Tecnología Industrial
[110] Señas, L., Priano, C. y Marfil, S. (2016). Influence of recycled aggregates on properties of self-consolidating concretes. Construction and Building Materials, 113, 498–505. https://doi.org/rfwz
[111] Tang, Y., Xiao, J., Zhang, H., Duan, Z. y Xia, B. (2022). Mechanical properties and uniaxial compressive stress-strain behavior of fully recycled aggregate concrete. Construction and Building Materials, 323, Artículo126546. https://doi.org/gphx38
[112] Vintimilla, C. y Etxeberría, M. (2023). Limiting the maximum fine and coarse recycled aggregates – Type A used in structural concrete. Construction and Building Materials, 380, Artículo 131273. https://doi.org/rfw2
Este es un artículo de acceso abierto distribuido bajo los términos de la licencia Creative Commons Atribución-NoComercial-CompartirIgual 4.0 Internacional (CC-BY-NC-SA 4.0).
Citar como: Zega, C., Manrique, B. E., y Sosa, M. E. (2026). Agregados y polvo reciclados de hormigón: propiedades y marco normativo en América Latina. Revista Hormigón, 70, 5–25. https://id.caicyt.gov.ar/ark:/s27189058/51n0est6o